

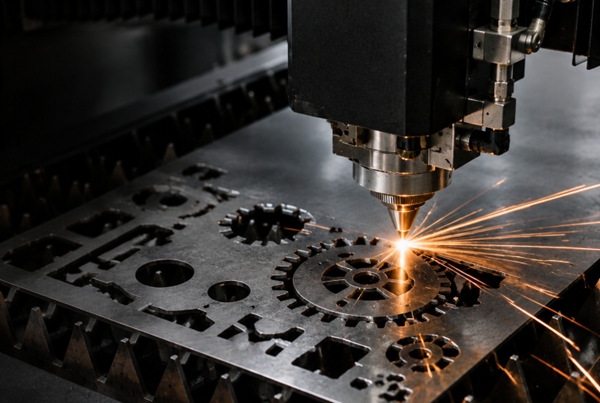
Metallinkäsittelyn alalla laserleikkausta ylistetään "nopeimmaksi teräksi", jolla on vaikuttava nopeus, tarkkuus ja tehokkuus. Kuitenkin todellisessa tuotannossa tällä "nopealla terällä" on oma "akilleskantapää": heikentynyt leikkaustarkkuus, epäjohdonmukainen laatu paksujen levyjen leikkaamisessa ja ylikuumeneminen pitkittyneen käytön aikana-kolme suurta ongelmaa, jotka jatkuvasti vaivaavat käyttäjiä.
Vielä huolestuttavampaa on, että vaikka nämä kolme ongelmaa näyttävätkin erillisiltä, ne ovat itse asiassa yhteydessä toisiinsa: ylikuumeneminen pahentaa lämpöryömimiä, lämpöpoikkeama vaarantaa tarkkuuden ja tarkkuuden menetys lisää paksujen levyjen leikkaamisen vaikeuksia. Kaiken tämän taustalla oleva perimmäinen syy viittaa usein yhteen tekijään,{1}}hallitsemattomaan lämpötilaan.
Tarkkuushäviö: Kun "Thermal Drift" muuttuu hiljaiseksi tappajaksi
Suuri tarkkuus on laserleikkauksen tunnusomaista etua, mutta tarkkuuden heikkeneminen on edelleen yksi yleisimmistä käsittelyvirheistä.
Tyypillisiä ilmentymiä ovat epätasainen leikkausleveys, lisääntynyt leikkauspinnan-karheus, suunnan epäjohdonmukaisuudet (esim. kolme sivua sileä ja yksi karkea neliötä leikattaessa) ja mittaerot ensimmäisen ja viimeisen osan välillä eräajon aikana.
Ensisijainen syyllinen tämän tarkkuuden menetyksen takana on "lämpölinssivaikutus". Käsittelyn aikana laserpään sisällä olevat linssit muuttuvat hieman lämmön vaikutuksesta, mikä aiheuttaa laserin polttopisteen jatkuvan ajautumisen. Tämä ajautuminen on sekä salakavala että kumulatiivista; aamulla kalibroidut parametrit eivät ehkä ole enää optimaalisia useiden tuntien jatkuvan käytön jälkeen.
Lisäksi optisen reitin suuntausvirhe ja suuttimen koaksiaalisuusvirheet ovat yhtä kriittisiä ongelmia. Lasersäteen tulee kulkea täydellisesti suuttimen keskikohdan läpi; kaikki poikkeamat häiritsevät apukaasun virtausta, estävät sulan metallin tasaisen poistumisen ja tekevät tarkkuudesta mahdotonta taata. Vaikka monet käyttäjät käyttävät "nauhatestiä" määräaikaistarkastuksiin, tämä perushuoltovaihe jää usein huomiotta.
Epävakaus paksujen levyjen leikkaamisessa: "Sodan{0}}veto-energian ja kaasun välillä
Jos ohuiden levyjen leikkaaminen testaa nopeuden ja tarkkuuden välistä tasapainoa, paksujen levyjen (yleensä yli 10 mm) leikkaaminen asettaa joukon haasteita, jotka johtuvat fyysisistä rajoituksista.
Palamisprosessin ajoittainen luonne on ydinkysymys. Paksulevyn leikkaaminen riippuu suuresti raudan-hapen palamisreaktion vapauttamasta energiasta; kuitenkin hitaiden leikkausnopeuksien vuoksi jatkuva hapen virtaus jäähdyttää leikkausrintamaa, jolloin palamisprosessi sammuu ja syttyy uudelleen toistuvasti. Tämä ajoittainen palaminen johtaa lämpötilan vaihteluihin leikkausrintamalla, mikä johtaa epätasaiseen leikkauslaatuun.
Apukaasun vaimennus on toinen piilotettu sudenkuoppa. Hapen puhtaus vaikuttaa merkittävästi leikkaustehokkuuteen-vain 0,9 %:n pudotus puhtaudessa johtaa 10 %:n laskuun raudan-hapen palamisnopeudessa. Kun kaasu saavuttaa paksun levyn pohjan, paine on laskenut jyrkästi, mikä vaikeuttaa sulan kuonan poistamista ja johtaa vakavaan kuonan kertymiseen alareunaan.
Lämmön kerääntyminen materiaaliin pahentaa tilannetta entisestään. Paksujen levyjen käsittelynopeudet ovat erittäin hitaita, mikä tarkoittaa, että laserenergia keskittyy jatkuvasti yhdelle alueelle. Materiaalin lämpötilan noustessa ilmenee väistämättä ongelmia, kuten yli-palamista, liiallista sulamista ja leikatun pinnan hapettumista.
Ylikuumeneminen pitkäaikaisen käytön aikana: Lämmön kertymisen systeeminen riski
Kun laserlaitteet toimivat jatkuvasti, lämmön kerääntyminen on väistämätön fyysinen ilmiö. Tämä kerääntyminen laukaisee ketjureaktion useilla tasoilla:
Vaarallinen käsittelylaatu: Terminen linssivaikutus voimistuu, mikä johtaa säteen heikkenemiseen; liian korkeat työkappaleen lämpötilat laajentavat{0}}lämmön vaikutusaluetta (HAZ) ja aiheuttavat hapettumista tai värimuutoksia leikkauspinnoilla.
Laitteen käyttöikään kohdistuvat uhat: Jatkuvat korkeat lämpötilat kiihdyttävät sisäisten komponenttien, kuten laserkiteiden, pumppulähteiden ja optisten linssien, vanhenemista ja vahingoittumista.
Vaikutus tuotannon tehokkuuteen: Korkean{0}}lämpötilojen hälytykset laukaisevat seisokkeja ja pakottavat tuotantolinjat pysähtymään.
"Toissijainen vaurio" kondensaatiosta: Jos jäähdyttimen veden lämpötila on asetettu liian alhaiseksi, optisiin linsseihin muodostuu kondensaatiota; tämä muuttaa suoraan säteen siirtotietä ja voi vahingoittaa linssejä vakavasti.
Ratkaisu: "Lämpötilan" muuttaminen säädettäväksi muuttujaksi
Näihin kolmeen suureen haasteeseen vastaaminen paljastaa selkeän logiikan: tarkkuus on näkyvä tulos ja parametrit ovat keinoja, mutta lämpötilan hallinta on perusta. Olipa kyseessä lämpölinssivaikutuksen lieventäminen, lämpöolosuhteiden stabilointi paksun-levyn leikkaamisen aikana tai ylikuumenemisvaaran eliminoiminen pitkän-käytön aikana, ydintavoite on sama: muuttaa "lämpötila"-muuttuva tekijä- tarkasti säädettäväksi vakioksi.
Juuri tässä teollisuusjäähdyttimien arvo piilee. Esimerkkinä Teyu CWFL-60000 kaksipiirinen jäähdytinjärjestelmä; se puuttuu suoraan näihin kipupisteisiin seuraavien suunnitteluominaisuuksien avulla:
Riippumaton kaksi{0}}piirin lämpötilan säätö: Erillinen lämpötilansäätö laserlähteelle ja optiselle järjestelmälle varmistaa vakaan lasertehon samalla, kun se estää linssin tiivistymisen, mikä estää lämpöpoikkeaman lähteessä.
Korkea-tarkkuus lämpötilan säätö: Pitämällä lämpötilan vaihtelut ±1 asteen alueella, se tarjoaa vakaan lämpöympäristön pitkäaikaista jatkuvaa käsittelyä varten, mikä minimoi tehokkaasti tarkkuushäviön ja laadun vaihtelut paksun-levyn leikkaamisen aikana.
Teollinen-luokan jatkuva käyttösuunnittelu: Tukee 24-tuntia raskaan-käyttöä, mikä vähentää ylikuumenemiseen liittyvien-pysäytysten riskiä ja mahdollistaa todellisen non-stop tuotannon.
Älykäs segmentoitu lämpötilan säätö: Kompressorin toimintaa säädellään todellisten jäähdytystarpeiden perusteella, jolloin vältetään toistuvia käynnistys{0}}pysäytysjaksoja. tämä säästää energiaa ja pidentää laitteen käyttöikää.
Laserleikkauksen-tarkkuuden, paksun-levyn käsittelyn ja ylikuumenemisen-kolme suurta haastetta-voivat näyttää erilaisilta, mutta niillä on kuitenkin yhteinen juuret. Ne kaikki viittaavat perustavanlaatuiseen totuuteen: lämpötila on kriittinen muuttuja, joka määrittää leikkauslaadun ylärajat.
Alati{0}}kasvavan lasertehon aikakaudella jäähdytysjärjestelmät eivät ole enää vain valinnaisia lisävarusteita. Niistä on tullut ydininfrastruktuuri, joka on välttämätön prosessin vakauden varmistamiseksi ja tuotantolinjan tehokkuuden lisäämiseksi. Kun leikkauslaatu vaihtelee, kannattaa kiinnittää huomio siihen hiljaa toimivaan "lämpötilavartijaan"-, sillä se on usein avain ratkaisuun.


