

Kuitulaserien käyttö autoteollisuudessa on ollut valtava menestys, ja niitä on käytetty lukuisissa hitsaus- ja leikkaussovelluksissa, mukaan lukien runko-valkoinen, jousituskomponentit, voimansiirtokokoonpanot ja monet muut. Tämän ei pitäisi tulla yllätyksenä. Kuitulaserit tarjoavat useita etuja useimpiin aiemmin käytettyihin teknologioihin (laser ja ei-laser) verrattuna.
Autoteollisuus on kuitenkin edelleen tärkeä innovaatioiden lähde. Vaikka suuritehoisia kuitulasereita on käytetty menestyksekkäästi autoteollisuudessa jo jonkin aikaa, kehittyneimmät hitsausprosessit vaativat nykyään muutakin kuin vain tehoa tukeakseen sähköistystä ja keveyttä. Vaikka sovelluksia on itse asiassa monia erilaisia, useimmat niistä sisältävät yleensä:
Erittäin ohuet materiaalit tai materiaalit, jotka ovat herkkiä lämmönsyötölle
"Vaikea"hitsattavat materiaalit, kuten alumiini, kupari ja lujat teräkset
Erilaisten materiaalien hitsaus
Näiden haastavampien tehtävien suorittamiseksi lasereilla on oltava kaksi päätehtävää. Ensimmäinen on, että sinulla on tarpeeksi tehoa tarvittavan tuottavuuden tukemiseen. Paksumpien osien tapauksessa tarvitaan myös suurta tehoa riittävän tunkeutumissyvyyden saavuttamiseksi. Toinen on kyky ohjata tarkasti lasertehon jakautumista työpinnalle - sekä spatiaalisesti että ajallisesti.
Teho ja tarkkuusohjaus
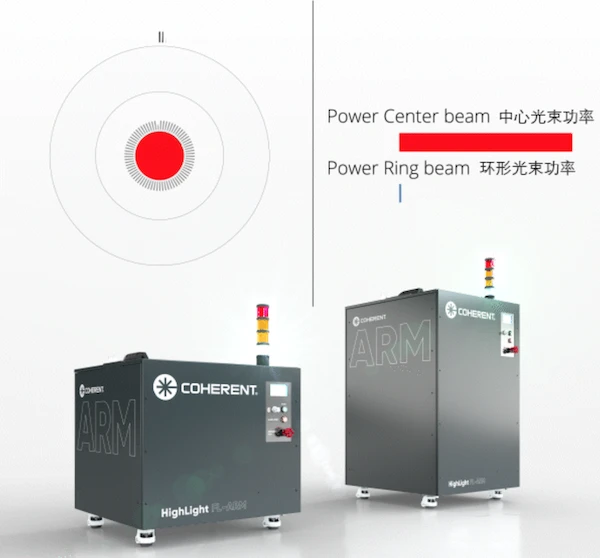
Coherent GROHE on kehittänyt säädettävän rengastilan (ARM) kuitulaserin, joka on suunniteltu tarjoamaan tehoa ja ohjaustarkkuutta. Tämän saavuttamiseksi ARM käyttää kaksisädelähtöä - se tuottaa keskipisteen, jota ympäröi toinen samankeskinen laserrengas. Ydinrenkaan tehoa voidaan ohjata itsenäisesti ja pulssittaa.
Coherent HighLight FL-ARM -kuitulaserisarja tuottaa jopa 10 kW:n kokonaistehon, joka on enemmän kuin riittävä kaikkiin sovelluksiin, joissa on suuri suorituskyky. Itse asiassa useimmat erittäin tarkat ja vaativat tuotteet käyttävät tyypillisesti alle puolet tästä tehotasosta. Siksi Coherent ARM -laserit pystyvät tuottamaan riittävästi lasertehoa tarkasti kohdistettuna hitsauskohtaan tarvittaessa.
Kuparin hitsaus on esimerkki siitä, kuinka tämä toimii. Jotkut valmistajat ovat käyttäneet vihreitä lasereita kuparin hitsaukseen, koska kupari absorboi ne helpommin kuin kuitulaserien infrapunavalo. Tämä prosessi voidaan kuitenkin tuottaa vain huoneenlämpötilassa. Kun kupari on kuumennettu, se imee infrapunavaloa erittäin hyvin, ja kun avaimenreikä on, kuparin kyky absorboida punaista valoa vahvistuu.
Siksi kun aloitat kuparin hitsauksen ARM-laserilla, ensimmäinen askel on lämmittää materiaalia vain rengasvalolla, kunnes se sulaa. Seuraavaksi suuritehoinen keskipalkki luo avaimenreiän. Kuitenkin hitsausprosessin aikana osa voimasta pysyy rengaspalkissa, koska tämä stabiloi avaimenreikää, mikä vähentää roiskeita ja johtaa vakaaseen hitsiin. Kun säde saavuttaa hitsin pään, rengasteho katkeaa kokonaan ja sydämen teho putoaa tasaisesti puhtaan, tasaisen pään luomiseksi.
Tämä prosessi tarjoaa samanlaisia etuja myös hitsattaessa muita vaativia materiaaleja, kuten alumiinia ja galvanoitua peltiä. Lisäksi se mahdollistaakorkean tarkkuuden hitsausohuista tai lämpöherkistä materiaaleista.
Pylempi ohjaus
Jotkut kuitulaserien valmistajat pitävätJohdonmukainen's ARM huomauttaa, että heidän tuotteet mahdollistavat 100 % kokonaistehon jakamisen ydinrenkaiden välillä, ikään kuin se olisi etu.
Mutta näin ei ole. ARM-laserien koko etu on se, että jakamalla teho ytimen ja renkaan kesken, tuleva lämpö johdetaan kulloiseenkin työkappaleeseen tavalla, joka tuottaa parempia tuloksia kuin yksittäinen säde, kuten aiemmin kuvatussa kuparin hitsausesimerkissä. Muuten, miksi et käyttäisi vain tavallista yksisäteistä (ja halvempaa) kuitulaseria?
He olivat myös huolissaan siitä, että Coherentin ARM-rakenne ei ollut tarpeeksi "joustava".
Järjestelmää valmistettaessa on tarpeen asettaa ydinrenkaaseen syöttävien moduulien lukumäärä. Siksi 8 kW:n ARM-laser, joka on rakennettu neljällä 2 kW:n moduulilla, voidaan konfiguroida kolmella eri maksimiydin/rengastehosuhteella. Nämä ovat 6 kW/2 kW, 4 W/4 kW tai 2 kW/6 kW. Lisäksi maksimiytimen/renkaan tehoa ei voida muuttaa myöhemmin, ja siksi sitä pidetään "joustamattomana".
Jokaisen asiakkaan laserin konfiguraatio perustuu kuitenkin ennen laserin ostamista suoritettuihin prosessitesteihin. Nämä määrittävät volyymituotantoon tarvittavat teho- ja ydin-sydäntehosuhteet. Lisäksi tarjotaan riittävän suuri prosessiikkuna tukemaan sopeutumista tuotannon epävakauteen (esim. erien välinen vaihtelu raaka-aineissa, puristusvirheet jne.).


